车用双组份胶剥离强度测定
技术概述
车用双组份胶剥离强度测定是评价汽车双组分胶粘剂粘接性能的核心技术手段,通过测定胶层与基材分离时单位宽度所承受的载荷,量化判断粘接界面的牢固程度与可靠性。该技术贯穿汽车制造工艺验证、来料质量把关与新材料研发等环节,是车用胶粘剂质量评价体系中不可替代的关键检测项目。
检测样品
用于剥离强度测试的样品通常依据相关标准制备,也可从实际粘接部件上裁取。样品的基材组合、尺寸规格与制备工艺直接决定检测数据的代表性和可比性,因此在送检前应明确产品型号、适用基材、配比及固化条件等基础信息。常见送检样品包括以下几类:
- 车用双组份结构胶标准剥离试片:如冷轧钢板—钢板、镀锌板—镀锌板、铝合金—铝合金等刚性基材组合;
- 车身折边胶粘接试板:模拟车门、发动机罩、行李箱盖等折边结构制备的试样;
- 汽车玻璃粘接试样:玻璃—金属、玻璃—塑料等直接粘接组合;
- 内饰件粘接试样:皮革、织物、泡沫等软质材料与塑料骨架或金属件的粘接样品;
- 实际生产线上抽取的工艺验证试件或零部件剖切样。
样品制备时应注意:双组份胶须按产品说明书规定的主剂与固化剂比例准确称量并充分混合;涂胶厚度、搭接长度与试片宽度应符合标准要求;固化温度、湿度及时间按工艺条件执行,并在标准环境下充分养护(一般不少于7天)后方可测试;每组试样数量通常不少于5件,以保证数据统计的有效性。
检测项目
1. 车用双组份胶剥离强度测定核心指标
核心指标包括180°剥离强度、90°剥离强度、T型剥离强度及浮辊剥离强度。其中180°剥离多用于挠性材料与刚性基材的粘接评价,T型剥离适用于两个挠性材料之间的粘接,浮辊剥离则常用于高强度胶层在受弯折状态下剥离阻力的表征。检测结果以单位宽度上的剥离力(kN/m或N/mm)表示,同时记录剥离曲线的最大值、平均值及波动情况。
2. 破坏模式与界面性能分析
剥离测试完成后需对破坏界面进行判别,区分内聚破坏(胶层自身断裂)、粘附破坏(胶与基材界面分离)、混合破坏及基材破坏等类型,并统计各类型所占面积比例。破坏模式是判断粘接质量的重要依据:理想的粘接体系应以内聚破坏为主,若出现大面积粘附破坏,往往提示基材表面处理不足或底涂工艺存在问题。
3. 环境老化后的剥离性能评价
车用胶粘剂在服役过程中会经受高温、湿热、盐雾及油品介质等多重环境作用,因此需要考核老化处理后的剥离强度保持率。常见项目包括高温热老化后剥离强度、湿热老化后剥离强度、盐雾试验后剥离强度以及耐机油、冷却液、清洗剂等化学介质浸泡后的剥离性能,通过对比老化前后的数据变化评估粘接体系的耐久性。
检测方法
1. 车用双组份胶剥离强度测定的标准试验方法
标准方法主要包括:180°剥离强度试验,参照GB/T 2790、ASTM D903、ISO 8510-2等标准执行,适用于挠性材料与刚性材料的粘接体系;T型剥离强度试验,参照GB/T 2791、ASTM D1876、ISO 11339等标准,适用于两个挠性材料的粘接评价;浮辊剥离试验,参照GB/T 7122、ASTM D3167、ISO 4578等标准,用于高强度胶接接头的剥离测定。试验时将试样装夹于拉力试验机专用夹具,以标准规定的分离速度匀速剥离,记录剥离力曲线并按相应方法取值计算。
2. 快速检测技术
在生产现场或工艺调试阶段,常采用小型台式拉力设备进行快速剥离筛查,以较短周期获得初步数据;结合加速老化手段(如高温高湿加速处理),可在较短时间内近似评估长期耐久性能;部分场景还可借助简化试样与缩短养护周期的对比试验,为工艺参数优化提供方向性参考。快速方法所得数据一般作为过程控制的参考,最终评价仍以标准方法为准。
3. 数据处理与结果评定
剥离力曲线通常呈现波动特征,取值方法包括最大峰值法与有效剥离长度内的平均值法,具体按执行标准确定。每组试样测试完成后剔除明显异常数据,取算术平均值作为该组结果,同时计算标准差或变异系数以评价数据的离散程度。若某件试样在夹持处滑移或非剥离区域发生断裂,该数据应作废并予以补测。
检测仪器
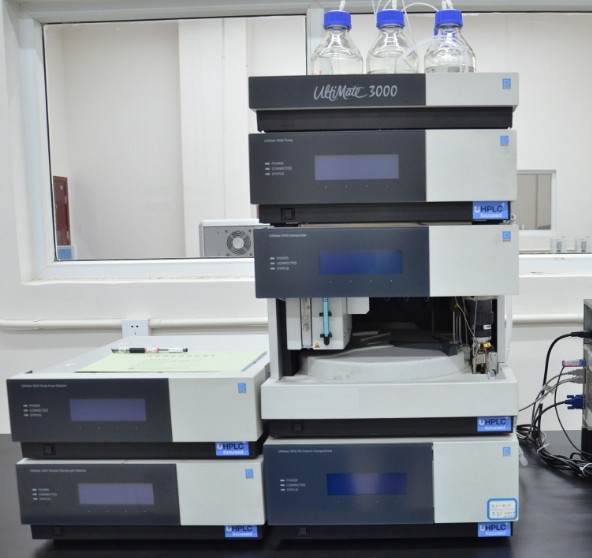
车用双组份胶剥离强度测定对设备的力值精度、夹具配置与数据采集能力均有较高要求,常用仪器设备包括以下几类:
- 微机控制电子万能材料试验机:力值精度一般不低于1级,配备高精度载荷传感器与位移测量系统,是剥离测试的核心设备;
- 专用剥离夹具:包括180°剥离夹具、90°剥离夹具、T型剥离夹具及浮辊剥离装置,确保剥离角度稳定、受力均匀;
- 恒温恒湿试验箱:用于试样状态调节及湿热老化处理;
- 高低温交变试验箱:考察温度变化对粘接性能的影响;
- 盐雾试验箱:模拟腐蚀环境,用于老化后剥离性能评价;
- 鼓风干燥箱或恒温固化箱:满足试样固化及热老化处理需求;
- 测厚仪与游标卡尺:用于胶层厚度及试样尺寸的测量;
- 数据采集与分析软件:实时记录剥离曲线,自动计算峰值与平均值。
为保证数据准确可靠,试验机及配套器具应定期进行期间核查与维护保养,测试前需根据预估载荷选择合适量程的传感器,使剥离力处于传感器有效测量范围之内。
常见问题
问题一:车用双组份胶剥离强度测定的检测周期是多久?
一般为7-15个工作日。实际周期受多种因素影响:检测项目数量越多、样品数量越大,所需时间相应延长;若测试方案中包含湿热老化、盐雾或高温老化等环境处理环节,周期会明显增加;方法复杂程度及设备排期也会影响进度。如有时间要求,可与检测方沟通安排加急处理,具体周期以实际委托方案为准。
问题二:车用双组份胶剥离强度测定的检测价格是多少?
检测费用受多方面因素影响,主要包括检测项目的种类与数量、执行的测试标准与方法、送检样品数量、是否涉及老化及介质浸泡等附加处理,以及是否需要加急服务等。不同委托需求之间差异较大,建议在送检前沟通具体测试需求与方案,获取针对性的报价信息。
问题三:180°剥离、90°剥离和T型剥离有什么区别?
三者的区别主要体现在试样结构与剥离角度上。180°剥离是将挠性被粘物绕过刚性基材反向折弯后拉离,多用于挠性—刚性组合;90°剥离过程中剥离方向与基材保持垂直,受力状态不同,适用于特定结构评价;T型剥离则是将两个挠性被粘物对称撕开,形成T字形态,用于两个挠性材料之间的粘接测定。不同方法的受力机制不同,所得结果不能直接相互换算。
问题四:影响车用双组份胶剥离强度测定结果的因素有哪些?
影响因素较多,主要包括:基材表面处理状况(清洁度、粗糙度、是否使用底涂)、双组份胶的配比准确性与混合均匀程度、涂胶量与胶层厚度、固化温度与时间、养护期是否充分、试样制备的尺寸精度、试验机的拉伸速度、测试环境温湿度以及操作手法的一致性等。测试前应尽量统一并记录这些条件,以减少数据波动。
问题五:样品制备和养护有哪些注意事项?
应严格按照产品说明书与相关标准执行:主剂与固化剂按规定比例准确称量并混合均匀;基材表面进行必要的清洁、打磨或化学处理;涂胶后控制搭接长度与试片宽度,必要时使用定位夹具加压;固化完成后在标准环境下充分养护,一般不少于7天;每组试样数量不少于5件,并做好编号与状态记录,避免混样错样。
问题六:双组份胶未完全固化就测试会有什么影响?
未充分固化时,胶层内部交联网络尚未完全形成,通常表现为剥离强度明显偏低、数据离散性大、破坏模式异常。若发现测试数值异常偏低且伴随大面积粘附破坏,应先核查配比、混合与固化条件是否正确、养护时间是否充足,在确认工艺无误后重新制样测试,避免误判材料本身的性能水平。
旗下实验室资质 [我司旗下实验室具备CMA资质认定及CNAS认可,具体项目是否在资质认定/实验室认可范围内请与工程师确认。]
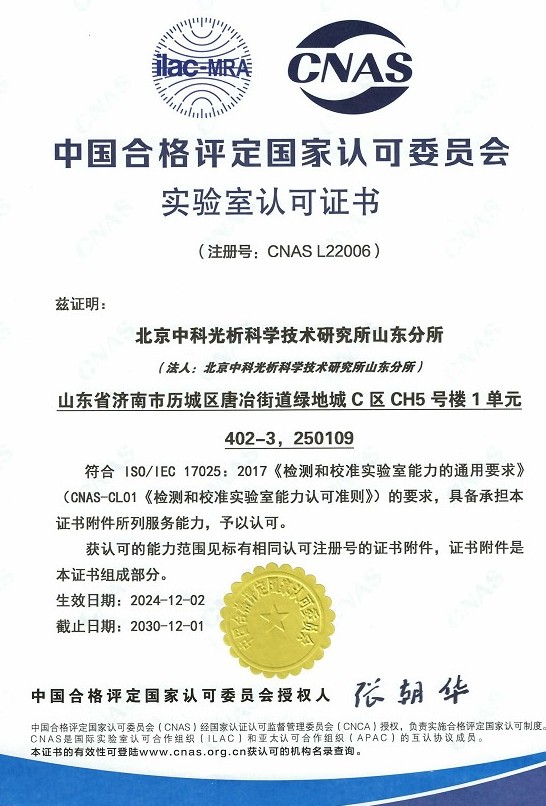
CNAS认证